


Popularna nauka o spawaniu kontaktowym i jego zastosowaniu w stykach elektrycznych lutowanych srebrem
Mar 02, 2026
Zostaw wiadomość
Definicja i klasyfikacja
Zgrzewanie kontaktowe to proces spawania, który łączy materiały poprzez przyłożenie nacisku i wykorzystanie ciepła oporowego wytwarzanego przez prąd elektryczny; jest to rodzaj zgrzewania ciśnieniowego. Zgrzewanie oporowe nie wymaga spoiwa. Zgrzewanie kontaktowe jest jasno zdefiniowane jako ważna gałąź zgrzewania ciśnieniowego, polegająca na łączeniu materiałów poprzez połączone działanie ciśnienia mechanicznego i ciepła oporowego. Proces ten obejmuje różne techniki, takie jak zgrzewanie oporowe (głównie zgrzewanie punktowe, zgrzewanie szwów, zgrzewanie garbowe i zgrzewanie doczołowe) oraz zgrzewanie tarciowe i można go dostosować do wymagań spawalniczych styków elektrycznych lutowanych srebrem.
Zasada działania
Proces spawania opiera się na dwóch kluczowych elementach:
1. Zastosowanie nacisku: Zewnętrzna siła mechaniczna powoduje ścisły kontakt przedmiotów obrabianych.
2. Ogrzewanie oporowe: chwilowe wysokie ciepło generowane jest w wyniku efektu oporu, gdy prąd przepływa przez powierzchnię styku.
To połączone działanie termo-ciśnieniowe doprowadza metal do stanu stopionego lub plastycznego, uzyskując wiązanie metalurgiczne i zapewniając podstawę technologiczną dla stabilnego spawania spawanych części styków elektrycznych.
Główne typy i metody
Zgrzewanie punktowe polega na dociśnięciu przedmiotu obrabianego pomiędzy dwiema cylindrycznymi elektrodami, podgrzaniu go prądem elektrycznym w celu stopienia przedmiotu w miejscu styku, utworzeniu jądra spoiny, następnie odłączeniu zasilania i umożliwieniu zestalenia pod ciśnieniem w celu utworzenia gęstego miejsca zgrzeiny. Zgrzewanie punktowe nadaje się do spawania cienkich blach (połączeń zakładkowych) o grubości mniejszej niż 4 mm i prętów zbrojeniowych i jest szeroko stosowane w produkcji samochodów, samolotów, elektroniki, instrumentów i towarów codziennego użytku. Można go stosować do podstawowego spawania lutowanych srebrnych zespołów stykowych.
Spawanie spoinowe jest podobne do zgrzewania punktowego, z tą różnicą, że zamiast elektrod cylindrycznych stosuje się obrotowe elektrody tarczowe. Nachodzące na siebie elementy obrabiane są pod ciśnieniem i zasilane pomiędzy tarcze, a następnie podawane podczas obracania się tarcz, tworząc ciągły szew spawalniczy. Zgrzewanie liniowe nadaje się do zgrzewania połączeń zakładkowych cienkich blach o grubości mniejszej niż 3 mm i jest stosowane głównie przy produkcji szczelnych pojemników i rur. Można go stosować ze stykami spawanymi z miedzi i srebra, aby uzyskać zgrzewanie uszczelniające.
Do głównych metod zgrzewania oporowego zalicza się także zgrzewanie garbowe i doczołowe. W zależności od procesu spawania, zgrzewanie doczołowe można podzielić na zgrzewanie doczołowe oporowe i zgrzewanie doczołowe błyskawiczne. Obie metody są odpowiednie do wymagań spawalniczych niestandardowych komponentów styków elektrycznych. Proces zgrzewania doczołowego oporowego polega na uprzednim przyłożeniu ciśnienia spęczającego (10–15 MPa), aby zapewnić szczelny kontakt elementów obrabianych. Następnie stosuje się energię elektryczną w celu podgrzania przedmiotów do stanu plastycznego. Następnie przykłada się ciśnienie spęczające (30–50 MPa) przy jednoczesnym odcięciu zasilania, co powoduje odkształcenie plastyczne w miejscu styku pod ciśnieniem, a tym samym zespawanie części. Zgrzewanie doczołowe oporowe jest proste w obsłudze i zapewnia gładkie połączenie. Wymaga to jednak dużej precyzji obróbki i czyszczenia powierzchni czołowych przedmiotu obrabianego. W przeciwnym razie może wystąpić nierównomierne nagrzewanie powierzchni styku, co prowadzi do defektów, takich jak wtrącenia tlenkowe i niepełna penetracja, co wpływa na jakość spoiny. Dlatego jest powszechnie używany tylko do spawania przedmiotów o średnicy mniejszej niż 20 mm, prostych-przekrojach poprzecznych i niskich naprężeniach, w tym małych-lutowanych srebrem styków elektrycznych.
Proces zgrzewania doczołowego rzutowego polega na pierwszym przyłożeniu prądu, a następnie lekkim zetknięciu obu obrabianych przedmiotów. Ze względu na nierówne powierzchnie detali gęstość prądu w punkcie styku jest bardzo duża, co powoduje szybkie topienie, odparowywanie i eksplozję metalu, wytwarzając iskry i tworząc zjawisko błyskawicy. Kontynuowanie przesuwania detali tworzy nowe punkty styku, a zjawisko wypływu trwa nadal. Gdy oba końce przedmiotu obrabianego zostaną całkowicie stopione, szybko przykłada się nacisk, następnie zasilanie zostaje odcięte i ponownie wywierany jest nacisk w celu zespawania elementów ze sobą. Zgrzewanie doczołowe błyskawiczne pozwala uzyskać-połączenia wysokiej jakości i wymaga{{5}mniejszego czyszczenia powierzchni przed spawaniem. Jest często używany do spawania krytycznych elementów poddawanych dużym naprężeniom. Może spawać nie tylko ten sam metal, ale także metale różne, takie jak aluminiowa-stal i aluminiowa-miedź, a także może spawać zespoły styków AgCu do rozdzielnic o różnych specyfikacjach.
W latach pięćdziesiątych XX wieku zaczęto rozwijać technologię spawania-o wysokiej częstotliwości, którą można było zastosować do produkcji rur spawanych. Podstawowe kategorie obejmują spawanie kontaktowe-wysokiej częstotliwości i spawanie indukcyjne-wysokiej częstotliwości. Spawanie kontaktowe polega na tym, że para miedzianych elektrod styka się z dwiema stronami spawanej rury stalowej. Zapewnia dobrą penetrację prądu indukowanego, wysoką wydajność spawania i niskie zużycie energii, dzięki czemu jest szeroko stosowany w produkcji rur-z małą-precyzyjnością oraz przy produkcji rur spawanych ze stali nierdzewnej-o grubych ściankach. Jednakże na jego stabilność prądową wpływa jakość powierzchni przedmiotu obrabianego, a elektrody zużywają się stosunkowo szybko. Stosowanie styków elektrycznych ze srebrną końcówką może skutecznie poprawić stabilność spawania.
Oprócz metod zgrzewania kontaktowego, które wykorzystują głównie ciepło oporowe, zgrzewanie tarciowe, zgrzewanie ultradźwiękowe, zgrzewanie dyfuzyjne i zgrzewanie wybuchowe również zaliczają się do kategorii zgrzewania ciśnieniowego, w którym połączenia uzyskuje się poprzez przyłożenie ciśnienia. Wszystkie te elementy mogą być używane w połączeniu z lutowanymi stykami elektrycznymi w celu poszerzenia scenariuszy zastosowań.

Rekomendacja produktu
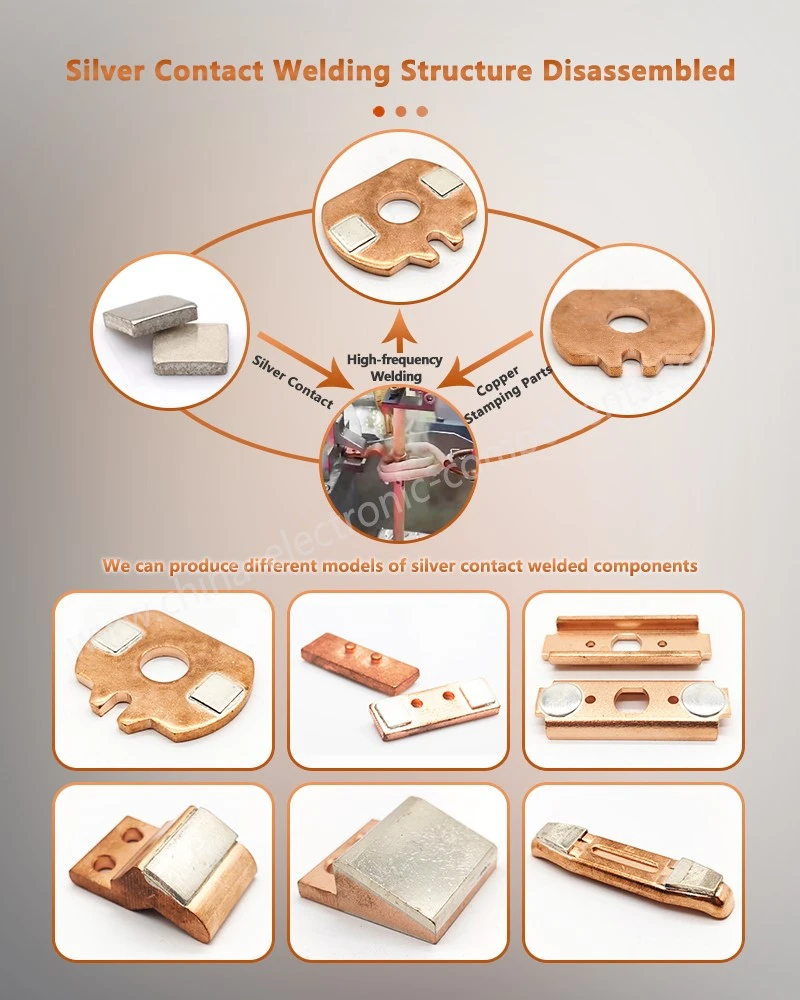
W oparciu o podstawowe zalety i wymagania aplikacyjne spawania kontaktowego, naszeSrebrne lutowane styki elektrycznesą doskonale kompatybilne z różnymi procesami zgrzewania kontaktowego, szczególnie odpowiednie do-zgrzewania kontaktowego o wysokiej częstotliwości i lutowania oporowego.
W firmie Electrical Contact Assemblies jako materiał podstawowy zastosowano stop srebra-o wysokiej czystości z dodatkiem miedzi, niklu i innych pierwiastków w celu optymalizacji receptury. Posiada doskonałą przewodność elektryczną, przewodność cieplną i wytrzymałość mechaniczną. Wytrzymałość na rozciąganie złącza może osiągnąć 150-220 MPa przy wyjątkowo niskiej rezystancji styku, skutecznie zmniejszając straty energii. Wykazuje również dużą odporność na korozję, dostosowując się do trudnych warunków, takich jak wilgoć i mgła solna. Jednocześnie precyzyjnie dopasowuje się do procesu-kompozytowego prasowania na gorąco, polegającego na spawaniu kontaktowym, co skutkuje małą-strefą wpływu ciepła i wysoką stabilnością spawania. Jest szeroko stosowany w energoelektronice, elektronice samochodowej, wyłącznikach automatycznych i innym sprzęcie wymagającym połączeń o wysokiej niezawodności.

skontaktuj się z nami
Możemy dostosować parametry lutowanych srebrem styków elektrycznych do konkretnych potrzeb spawalniczych i specyfikacji przedmiotu obrabianego. Jakość została poddana rygorystycznym testom, aby zapewnić wyniki spawania i trwałość produktu w całym procesie. W każdej chwili możesz się z nami skontaktować, aby uzyskać szczegółowe informacje na temat produktów, niestandardowych rozwiązań i omówić możliwość złożenia zamówienia.

Wyślij zapytanie